随着消费电子产品向轻薄化、精密化和多样化发展,手机盖板玻璃、显示屏、手机中框及无线充电线圈等零部件的外观质量要求不断提高。刮伤、脏污、凹坑、亮点、异色、尺寸偏差等缺陷,都可能影响产品品质。企业在引入机器视觉检测设备之前,需要做好充分的检测准备,确保样品、工装和成像条件符合要求,减少后续调试和生产过程中的检测偏差。
一、消费电子产品检测前的样品准备
样品是机器视觉检测方案开发和验证的基础。样品准备是否充分,会直接影响缺陷识别效果、检测精度以及算法模型的适用范围。
1. 准备不同状态的产品样品
检测前应收集正常品和不良品,覆盖实际生产中可能出现的质量问题。例如,手机盖板玻璃需要准备存在划痕、脏污、气泡、亮点及崩边等问题的样品;手机中框则需要关注凹坑、毛刺、色差、表面划伤和加工痕迹。
样品应尽量覆盖不同批次、不同供应商和不同生产条件,避免仅使用少量典型样品进行测试,导致检测模型无法适应真实生产环境。
2. 明确缺陷类型和判定标准
企业需要提前整理产品外观检测标准,明确哪些缺陷属于不良品,以及不同缺陷的尺寸、面积、位置和严重程度要求。
例如,同样是表面划痕,位于产品可视区域和非关键区域时,判定标准可能不同。对于颜色、光泽度和尺寸测量,还需要明确允许偏差范围。
统一缺陷定义,有助于机器视觉检测系统建立准确的识别规则,减少漏检和误判。
3. 保证样品状态具有代表性
样品表面应保持真实生产状态,不应为了方便检测而随意清洁、打磨或改变外观。对于容易反光的金属中框、玻璃盖板等材料,还应保留实际加工和表面处理特征,方便评估设备在真实条件下的检测能力。
二、消费电子检测工装需要检查哪些内容?
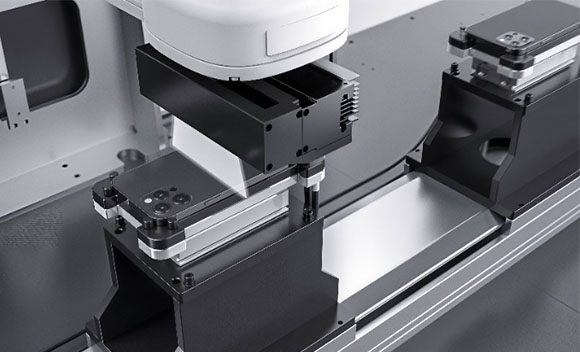
工装主要负责产品定位、固定和输送,其稳定性会影响检测位置、成像角度以及尺寸测量结果。
1. 检查定位精度与重复性
检测工装需要保证产品每次进入检测区域时,都能够处于相对一致的位置和姿态。如果定位存在偏差,可能造成检测区域偏移、局部缺陷遗漏,甚至影响尺寸测量结果。
对于手机中框、盖板玻璃等形状和结构不同的零部件,应根据产品轮廓设计相应的定位结构,避免产品在检测过程中发生晃动。
2. 检查工装与产品的接触方式
工装接触面应避免划伤、压伤或污染产品表面。对于玻璃、金属外壳等外观要求较高的零部件,需要关注支撑位置、夹持力度和接触材料。
如果检测过程中需要翻转产品或进行多角度拍摄,还应检查工装是否能够稳定完成相应动作。
3. 验证工装与设备的适配性
产品尺寸、厚度和结构发生变化时,工装是否支持快速调整也需要提前确认。对于多型号共线生产的企业,模块化或可调节工装能够减少换型时间,提高设备利用率。
三、机器视觉检测前的成像条件检查
成像质量直接关系到缺陷能否被准确识别。即使检测算法具备较强的识别能力,如果图像存在过曝、反光或细节模糊等问题,也可能影响最终检测结果。
1. 检查光源类型与照明角度
不同材料和缺陷需要采用不同的照明方式。玻璃盖板容易产生镜面反射,可以根据缺陷特征选择合适的光源角度和照明方案;金属中框的划痕、凹坑和毛刺,则需要结合表面反射特性调整光源位置。
对于颜色和光泽度检测,还应控制照明均匀性,减少环境光变化对颜色判断的影响。
2. 确认相机分辨率与拍摄范围
相机分辨率需要满足目标缺陷的识别要求。对于细小划痕、微小颗粒和边缘缺陷,应根据检测精度、视野范围和像素对应尺寸进行合理配置。
如果检测区域较大,还需要考虑多相机布局或多区域成像,确保产品关键位置都能够完整覆盖。
3. 控制曝光、焦距和环境光
曝光时间、镜头焦距和相机安装位置都会影响图像质量。曝光过高可能造成玻璃或金属表面局部过亮,曝光不足则容易丢失细节。
设备调试时,应在稳定的环境光条件下采集图像,并检查不同批次产品是否存在明显的成像差异,避免外部光线干扰检测结果。
四、开展检测验证,确认设备运行条件
完成样品、工装和成像条件检查后,还需要通过实际测试验证检测方案。
1. 进行多批次样品测试
使用不同批次、不同缺陷类型的样品进行连续测试,观察系统对划伤、脏污、凹坑、异色等缺陷的识别表现,评估检测稳定性。
2. 评估漏检率与误判率
将机器视觉检测结果与人工复检结果进行对比,重点分析漏检和误判情况。对于容易混淆的缺陷,应进一步优化光源、成像参数和识别算法。
3. 验证实际生产节拍
除了检测准确性,还需要确认设备能否满足生产线速度要求,包括产品定位、图像采集、算法处理和检测结果输出等环节。
五、选择合适的消费电子外观检测解决方案
消费电子产品检测并不是单纯依靠相机和算法完成的工作,而是样品、工装、成像系统和检测算法共同作用的结果。征图新视(江苏)科技股份有限公司持续将机器视觉技术应用于消费电子检测领域,针对手机盖板玻璃、显示屏、手机中框、背板及无线充电线圈等产品,提供表面缺陷检测、尺寸测量和定位控制等配套自动化设备。通过提前完成样品分类、工装适配和成像条件验证,企业能够更准确地评估检测方案的适用性,为后续设备调试、自动化生产和产品质量控制打下基础。