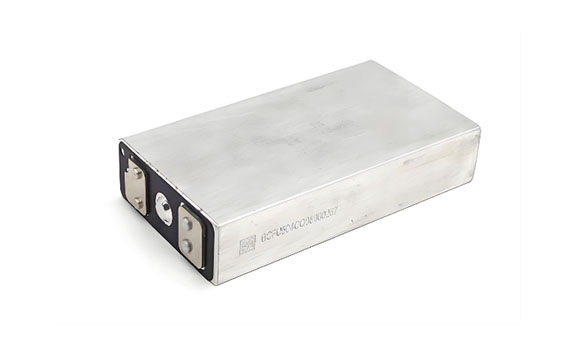
新能源电池在生产过程中,电芯铝壳、包膜、顶盖等表面可能出现划痕、擦伤、压痕、碰伤等外观缺陷。轻微划痕容易受到人工视觉和光线条件影响,传统目检方式难以保证检测标准的一致性。随着机器视觉技术应用于新能源电池生产线,电池表面划痕检测逐渐向自动化、数字化方向发展。通过图像采集、缺陷识别、尺寸测量和等级判定,可以快速发现异常,提高电池外观检测效率。
一、电池表面划痕为什么需要检测
1. 划痕影响电池外观质量
电池表面划痕是常见的外观缺陷之一,可能产生于冲压、搬运、装配、焊接以及包装等生产环节。明显划痕会影响电芯整体外观一致性,因此需要在生产过程中及时识别。
2. 人工检测存在一定局限
人工检测通常依靠工作人员在规定光照条件下观察电池表面,但划痕的宽度、长度和深浅不同,检测结果容易受到观察角度、环境光线和人员经验影响。对于高速生产线而言,持续进行人工检测也存在效率方面的限制。
二、电池表面划痕检测步骤
1. 电池进入视觉检测工位
完成前序加工后,电池通过输送机构进入自动化视觉检测区域。首先需要对电池进行定位,使产品保持稳定状态,并确保相机能够覆盖需要检测的区域。针对方形电芯、铝壳电芯等不同产品,可以根据尺寸和结构设计对应的定位及输送方案。
2. 工业相机采集表面图像
电池完成定位后,工业相机对表面进行图像采集。检测系统需要根据电池材料、颜色和划痕特征选择合适的光源。合理的照明能够增强划痕与正常表面的对比度,使细小划痕更加容易被视觉算法识别。对于结构复杂的电池,还需要根据实际情况增加检测角度,避免出现视觉盲区。
3. 对图像进行预处理
原始图像采集完成后,视觉系统会进行图像预处理,包括去除噪声、调整亮度、增强边缘以及提取检测区域等操作。通过预处理可以减少反光、污渍和背景干扰,为后续划痕识别提供更加稳定的图像数据。
4. 识别电池表面划痕
完成图像处理后,系统对电池表面的异常区域进行识别。划痕通常表现为与周围正常区域存在明显灰度、纹理或轮廓差异的线状区域。机器视觉算法可以根据划痕的长度、宽度、位置、方向以及灰度变化进行特征分析。当检测到符合设定条件的异常区域时,系统将其标记为疑似划痕缺陷。
三、电池划痕缺陷如何判定
1. 根据划痕尺寸进行判断
划痕判定通常需要结合企业自身质量标准,对划痕的长度、宽度、数量和分布区域进行设定。例如,可以将明显超过规定尺寸的划痕判定为不合格,而较轻微的表面痕迹进入复判流程。
具体尺寸阈值应根据电池型号、材料特性、产品质量要求及客户标准确定,不能采用单一标准适用于所有电池产品。
2. 根据划痕深浅进行判断
除了长度和宽度,划痕深度也是重要的判定因素。表面轻微纹理变化与已经造成明显材料损伤的划痕,其质量影响并不相同。
对于铝壳电池,可以结合视觉成像以及必要的高度信息,对表面异常进行进一步分析,从而提高缺陷判定准确性。
3. 根据缺陷位置进行判断
同样尺寸的划痕出现在不同区域,其判定要求可能不同。电池大面、顶盖、边缘、焊接区域等位置具有不同的工艺要求,因此检测系统可以根据产品结构建立不同的检测规则。
四、机器视觉如何提高划痕检测效率
1. 实现自动化检测
机器视觉能够按照统一的检测参数持续对电池进行检查,不需要依赖人工逐个观察,有利于适应连续化生产线。
2. 实现缺陷定位与分类
检测系统不仅能够判断是否存在划痕,还可以记录缺陷的位置、尺寸和数量,并将划痕与凹坑、污渍、变形等其他外观缺陷进行分类。
3. 支持检测数据追溯
对于批量生产的新能源电池,检测数据可以用于统计不同批次产品的缺陷情况。当某一时间段划痕数量明显增加时,可以结合生产记录分析搬运、加工或装配环节是否存在异常,从而帮助企业优化生产工艺。
五、电池表面划痕检测的质量控制流程
对于新能源电池生产企业而言,建立统一的划痕检测标准,并结合机器视觉进行自动化检测,可以减少人工检测差异,提高缺陷识别的一致性。同时,通过对划痕位置、尺寸和数量进行数据化管理,还能够为电池生产过程中的质量控制和工艺优化提供依据。