随着动力电池、储能电池等新能源产品向高能量密度和规模化生产发展,电池外观质量检测的重要性不断提高。划痕、凹坑、污渍、气泡、异物、包膜破损以及极柱异常等问题,都可能影响产品后续装配和使用。传统人工目检容易受到人员经验、疲劳程度和检测环境影响,而机器视觉检测能够利用工业相机、光源和视觉算法对产品进行自动检查。那么,新能源电池视觉检测步骤有哪些?完整的机器视觉检测流程通常包括上料定位、图像采集、图像处理、缺陷识别、结果判定和数据追溯等环节。
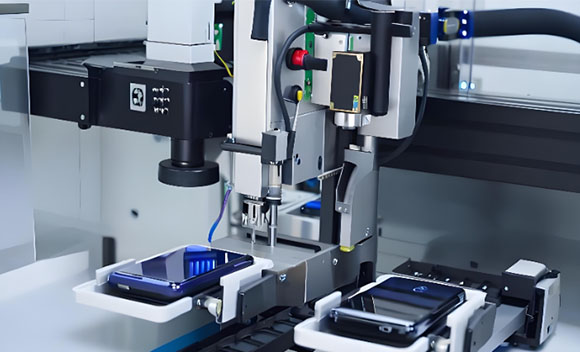
一、新能源电池视觉检测前的准备工作
1. 明确检测项目
在设计视觉检测方案之前,需要根据电池类型和生产工艺确定检测内容。不同电芯结构对应的检测项目并不完全相同。
常见检测内容包括电芯表面划痕、凹坑、磕碰、污渍、异物、包膜气泡、褶皱、破损、极柱外观以及顶盖相关区域。对于部分精密产品,还需要检测尺寸、位置和装配状态。
2. 确定视觉检测方案
根据缺陷特征选择相机、镜头和光源,并确定检测区域和成像角度。对于平面外观缺陷,可以采用2D视觉获取表面图像;对于凹陷、凸起和褶皱等具有高度变化的缺陷,可以结合2.5D或3D视觉进行检测。
合理的视觉方案能够减少检测盲区,为后续算法识别提供清晰、稳定的图像。
二、新能源电池机器视觉检测详细步骤
1. 电池自动上料
视觉检测通常与生产线输送系统连接。电池进入检测工位后,通过输送机构将产品送至指定位置。自动上料需要保持产品间距和输送方向稳定,避免多个电池同时进入检测区域,影响相机拍摄和后续判断。
2. 产品定位与姿态校正
电池到达检测位置后,需要通过定位机构或视觉定位算法确定产品的准确位置。如果电池存在轻微偏移,相机采集到的图像位置也会发生变化。因此,系统可以通过定位标记、边缘特征或轮廓信息确定产品坐标,并对检测区域进行校正,从而保证不同产品能够使用统一的检测标准。
3. 工业相机采集图像
完成定位后,工业相机开始采集电池图像。针对不同表面和检测区域,可以配置多个相机,从不同方向同时获取图像。对于方形电芯,通常需要关注大面、窄面、顶盖、底部以及棱边等区域。如果只拍摄单个平面,容易产生检测盲区,因此多角度视觉成像是实现全面检测的重要方式。
4. 光源辅助缺陷成像
光源直接影响缺陷在图像中的表现。不同缺陷需要匹配不同的照明方式,例如划痕、凹坑、气泡和褶皱在不同光照角度下呈现出的特征存在差异。通过调整光源方向、亮度和照射范围,可以提高缺陷区域与正常区域之间的对比度,让后续视觉算法更加容易提取目标特征。
5. 图像预处理
相机完成拍摄后,系统会对原始图像进行处理。常见操作包括去除噪声、亮度调整、对比度增强、区域截取以及边缘处理等。图像预处理的目的不是直接判断产品是否合格,而是减少背景、光照和设备环境等因素产生的干扰,为后续缺陷识别提供更加稳定的图像数据。
三、新能源电池缺陷如何通过视觉算法识别?
1. 提取缺陷特征
经过图像处理后,视觉系统会对检测区域进行分析,根据颜色、灰度、轮廓、面积、长度、位置等特征寻找异常区域。
例如,划痕通常表现为具有一定长度和方向的异常区域;气泡可能表现为局部亮暗变化;凹坑和凸起则可能需要结合三维形貌信息进行判断。
2. AI视觉识别复杂缺陷
对于形状不规则、特征变化较大的缺陷,可以采用AI视觉算法进行识别。通过训练缺陷样本,系统能够学习不同缺陷的图像特征,并对实际生产中的产品进行分类判断。
机器视觉与AI算法结合后,可以应用于电芯外观、包膜、极柱、顶盖等多个检测场景,提高复杂缺陷的识别能力。
3. 多种算法协同检测
实际新能源电池检测并不一定只采用一种算法。对于尺寸、位置等具有明确标准的项目,可以使用传统视觉算法;对于复杂外观缺陷,则可以采用AI模型。
根据不同检测项目组合算法,可以兼顾检测速度、准确性和稳定性。
四、新能源电池视觉检测结果如何判定?
1. 设置缺陷判定标准
系统识别出异常后,需要按照预先设定的质量标准进行判定。判定条件可以包括缺陷类型、面积、长度、数量以及所在位置等。
不同等级的缺陷可以设置不同的判定阈值,从而避免将正常产品误判为不良品,也能够及时筛选出明显缺陷产品。
2. 自动输出OK和NG
完成检测后,系统输出最终结果。符合标准的产品判定为OK,继续进入后续生产流程;存在超出标准缺陷的产品判定为NG,并通过自动分拣机构进行隔离。
检测结果还可以与产品编号或批次信息关联,为后续质量管理提供数据支持。
五、新能源电池视觉检测数据如何进行追溯?
1. 保存缺陷图像
对于NG产品,可以保存对应的缺陷图片,记录缺陷类型、位置和检测时间。出现质量异常时,工作人员可以快速查看原始图像,减少人工重新检查的工作量。
2. 分析批次质量变化
长期积累的检测数据能够反映生产过程中的质量变化。如果某一批次划痕、气泡或包膜破损数量明显增加,可以结合生产记录进一步排查设备和工艺参数。
3. 推动生产工艺优化
机器视觉检测不仅承担产品筛选功能,也能够成为生产质量管理的一部分。通过持续分析缺陷数据,可以发现高频缺陷和异常趋势,为设备调整、工艺优化以及质量控制提供依据。
六、新能源电池视觉检测的发展方向
新能源电池生产对检测速度、精度和覆盖范围提出了更高要求,机器视觉正在从单一的外观检查向多工位、全尺寸、智能识别和数据追溯方向发展。
通过工业相机、多种光源、2D/3D成像以及AI视觉算法的结合,可以对电池不同表面和关键部位进行自动检测。完整的视觉检测流程能够减少人工检测的不稳定因素,提高生产线检测效率,并帮助企业建立更加完善的新能源电池质量控制体系。