随着消费电子、汽车零部件及精密制造行业对产品外观质量的要求不断提高,透明玻璃与高反光金属件的外观检测成为工业视觉检测中的重要环节。透明玻璃容易出现划痕、气泡、杂质、脏污和边缘崩缺等问题,而高反光金属件则常见划伤、凹坑、压伤、色差及光泽不均等缺陷。由于两种材料的光学特性不同,检测过程中使用的光源、成像方式和图像处理算法也存在明显差异。选择合适的机器视觉检测方案,有助于提高缺陷识别准确率,满足精密产品的质量控制需求。
一、透明玻璃与高反光金属件的检测难点
1. 透明玻璃的外观检测难点
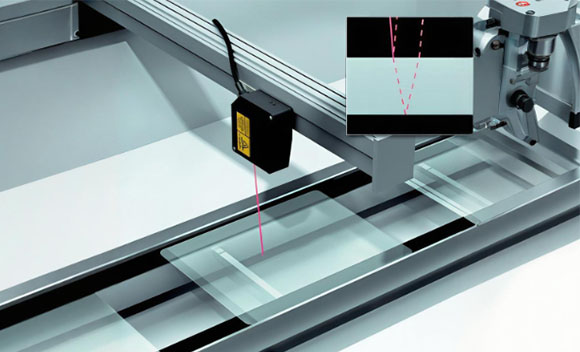
透明玻璃具有透光性,光线经过玻璃时会发生透射、反射和折射。这种特性使得普通工业相机难以直接获取清晰的表面缺陷图像。
例如,玻璃表面的细微划痕可能与背景纹理混合,内部气泡和杂质也容易受到光线折射影响。此外,玻璃边缘、孔位和曲面区域容易产生复杂的光学干扰,需要采用针对性的照明方案。
2. 高反光金属件的外观检测难点
铝合金、不锈钢等金属材料经过抛光、阳极氧化或镀层处理后,表面通常具有较强的镜面反射特性。
在检测过程中,光源可能直接反射进入相机,形成局部过曝、亮斑或不均匀阴影,导致真实缺陷被掩盖。尤其是手机中框、金属装饰件等精密产品,微小划伤、刀纹和光泽差异都可能影响最终外观质量。
二、透明玻璃与高反光金属件的检测方法有哪些区别?
1. 光源选择存在差异
透明玻璃通常需要结合背光、低角度照明和暗场照明等方式进行检测。
背光检测可以利用玻璃的透光特性识别轮廓、崩边和内部杂质;暗场照明则能够增强细微划痕和表面颗粒的成像对比度。
高反光金属件则更强调反射光控制。可以采用穹顶光源、同轴光源、偏振光源或多角度组合照明,减少镜面反射造成的干扰,使划伤、凹坑和表面纹理更加清晰。
2. 图像采集方式不同
透明玻璃检测需要根据缺陷位置选择透射式或反射式成像。对于内部气泡、异物等问题,可以通过透射成像获取相关信息;对于表面划痕和污渍,则需要结合反射成像进行分析。
高反光金属件通常需要多角度图像采集,通过改变光源方向和相机视角,获取不同区域的反射信息。对于复杂曲面和边缘位置,还可以结合3D视觉技术获取高度及形貌特征。
3. 缺陷识别算法侧重点不同
玻璃外观检测主要关注划痕、气泡、裂纹、杂质、脏污和边缘缺损等问题。算法需要区分真实缺陷与正常透光、折射产生的图像变化。
金属件外观检测则更加关注划伤、压伤、凹坑、毛刺、色差、刀纹及光泽不均等缺陷。除了识别缺陷形状,还需要分析颜色、纹理、亮度和局部反射变化。
AI深度学习算法可以通过大量缺陷样本训练,提高复杂背景下的识别能力,减少传统图像处理方法对固定阈值的依赖。
三、如何选择合适的工业视觉检测方案?
1. 根据材料特性配置检测设备
企业在选择设备时,需要考虑材料的透光率、反射率、表面粗糙度、加工工艺和产品结构。透明玻璃应重点解决透射与反射成像问题,高反光金属件则需要重点控制光线反射和局部过曝。
2. 结合缺陷类型制定检测标准
不同产品的质量要求存在差异,应明确缺陷的尺寸、位置、数量及可接受范围。例如,玻璃产品需要关注微小划痕和气泡,金属件则需要关注外观色差、表面光泽及加工痕迹。
3. 引入AI视觉检测提高检测一致性
自动化检测系统可以整合产品定位、图像采集、缺陷识别和结果判定,实现连续化质量检测。通过积累检测数据,还能够分析缺陷发生规律,为生产工艺优化提供依据。
四、机器视觉技术推动精密外观检测升级
透明玻璃与高反光金属件虽然都属于精密外观检测对象,但两者在光学成像、照明设计和缺陷识别方面具有不同要求,不能简单使用同一套检测参数。征图新视(江苏)科技股份有限公司专注于机器视觉与AI外观检测技术,面向消费电子等行业提供视觉检测解决方案。针对手机中框等高反光金属产品,可结合2D/3D视觉、激光技术和智能算法,对颜色、光泽及表面缺陷进行检测。对于制造企业而言,根据材料特性配置光源、相机和算法,并建立统一的缺陷判定标准,能够有效减少人工检测误差,提高产品外观检测的稳定性和生产质量控制水平。