在消费电子产品制造过程中,手机中框、盖板玻璃、金属外壳及精密结构件的表面质量直接影响产品外观和用户体验。划痕、凹坑、异色等细微缺陷,可能产生于加工、抛光、喷涂、搬运或装配环节。随着产品外观要求不断提高,传统人工目检在检测速度、一致性和微小缺陷识别方面面临挑战。机器视觉检测通过光学成像、图像分析和智能算法,为消费电子产品表面质量控制提供了自动化解决方案。
一、消费电子产品表面缺陷有哪些检测难点?
1. 划痕细小,容易受到光线影响
划痕通常表现为线状、条状或局部反光异常,其可见程度与划痕深度、方向、表面材质及照明角度有关。对于高反光金属外壳和玻璃盖板,普通光源可能使细微划痕被反射光掩盖,增加漏检风险。
2. 凹坑与正常表面纹理容易混淆
凹坑、压痕和局部凹凸通常具有一定的三维形态,但在二维图像中,部分缺陷可能只表现为明暗变化。如果产品本身存在拉丝纹理、加工纹路或复杂曲面,就需要结合成像条件和缺陷特征进行区分。
3. 异色与正常色差难以准确区分
异色可能来自喷涂不均、氧化异常、材料差异或表面污染。由于金属、玻璃和塑料的反射特性不同,同一产品在不同光照条件下也可能呈现颜色变化。因此,检测系统需要控制成像环境,并依据产品的颜色标准建立稳定的判定规则。
二、机器视觉如何识别三类表面缺陷?
1. 通过光学成像检测划痕
机器视觉系统利用工业相机和适配的光源采集产品表面图像。针对不同材质,可采用漫射光、低角度照明或多角度成像,增强划痕与背景之间的对比度。
图像采集后,检测算法会分析线状特征、灰度变化、边缘形态和局部纹理,识别疑似划伤区域。对于反光较强的手机盖板玻璃和金属结构件,合理配置光源与相机参数,有助于提高低对比度缺陷的识别能力。
2. 结合2D与3D视觉检测凹坑
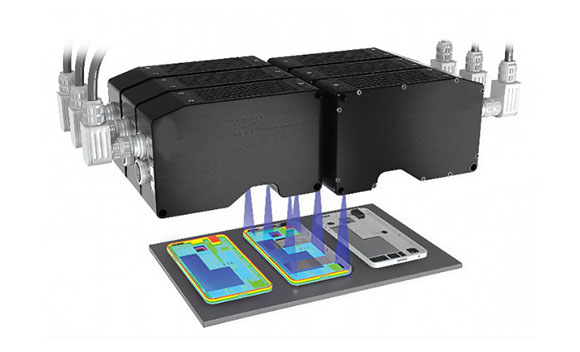
2D视觉主要分析表面图像中的亮度、轮廓和纹理变化,适用于识别明显的凹坑、压痕及表面异常。对于高度变化较小、需要判断实际形貌的缺陷,可以结合3D成像获取表面高度信息。
通过分析局部高度、轮廓变化和周围区域的差异,系统能够辅助区分真实凹陷与正常纹理。具体采用哪种成像方式,需要根据缺陷尺寸、检测精度和产品表面特性确定。
3. 通过颜色分析识别异色
异色检测通常需要稳定的光源、可靠的颜色采集条件和统一的颜色判定标准。系统可以对图像进行颜色特征提取,并比较检测区域与标准样品之间的差异,从而识别局部色斑、喷涂不均和异常色块。
对于金属拉丝面、镜面玻璃及不同颜色的塑料外壳,应分别建立适用的检测参数,避免因反光、环境光或表面纹理差异造成误判。
三、消费电子外观检测系统如何实现自动化?
1. 从图像采集到缺陷分类
完整的机器视觉检测流程通常包括产品定位、图像采集、图像预处理、缺陷识别、结果判定和数据输出。针对手机盖板、机身外壳等不同产品,系统需要根据尺寸、表面材质和缺陷类型配置相应的检测方案。
AI算法可用于学习不同缺陷的形态特征,帮助识别复杂背景下的异常。结合规则算法与深度学习方法,可以根据实际需求处理细微划伤、凹坑、异色及其他表面缺陷。
2. 建立统一的质量判定标准
自动检测不仅需要发现缺陷,还需要判断缺陷是否影响产品质量。企业应根据缺陷尺寸、位置、数量、颜色差异及产品等级制定检测标准,并通过合格品与不良品样本进行验证。
持续收集检测数据,还能帮助企业分析缺陷的类型、分布和发生频率,为加工、抛光、喷涂等工序的优化提供依据。
四、如何选择适合的消费电子外观检测设备?
选择设备时,应重点评估检测精度、成像方式、检测节拍、产品兼容性和算法适配能力。对于手机盖板玻璃,可重点关注划伤、脏污、亮点、异色和凹凸缺陷的检测能力;对于金属外壳和精密结构件,则应结合材料反光特性、表面纹理及几何形状进行方案验证。
征图新视专注于机器视觉检测设备及自动化检测解决方案,可针对消费电子产品的不同检测需求,结合光学成像、AI算法和自动化系统开展应用设计。通过合理配置检测方案,制造企业能够提升外观检测的一致性,减少人工检查压力,并为生产质量追溯提供数据支持。
结论
机器视觉检测消费电子产品表面的划痕、凹坑与异色,需要将光学成像、图像分析和缺陷判定标准结合起来。划痕检测侧重细微线状特征的识别,凹坑检测可根据需求结合2D与3D视觉,异色检测则依赖稳定的颜色采集和差异分析。根据产品材质、缺陷特点和生产节拍制定检测方案,有助于提高外观质量控制水平,推动消费电子制造向自动化、精细化方向发展。