随着新能源汽车和储能产业不断发展,新能源电芯的生产规模持续扩大,制造企业对产品外观质量、检测效率和生产一致性的要求也越来越高。传统人工检测容易受到人员经验、视觉疲劳和检测标准差异等因素影响,难以满足高速生产线的质量控制需求。AI机器视觉结合图像采集、智能算法和自动化控制技术,为新能源电芯缺陷检测提供了更加高效、稳定的解决方案。
一、新能源电芯缺陷检测面临的主要挑战
1. 电芯外观缺陷类型复杂
新能源电芯在包膜、喷涂、焊接及装配过程中,可能出现划痕、凹坑、气泡、毛刺、污渍、异物和表面变形等缺陷。对于方形电芯和刀片电芯,还需要关注顶盖、极柱、防爆阀、棱边及折角等关键区域。不同缺陷在形状、尺寸、颜色和表面反光特征方面存在差异,对检测系统的成像能力提出了更高要求。
2. 传统人工检测效率有限
人工检测依赖操作人员逐一观察电芯表面,长时间工作容易产生疲劳,微小缺陷也可能被遗漏。此外,人工检测难以持续记录缺陷位置、类型及发生频率,不利于企业进行批次追溯和生产工艺优化。
二、AI机器视觉检测新能源电芯的核心方法
1. 多角度图像采集与智能成像
高质量图像是准确识别电芯缺陷的基础。检测系统通常根据电芯结构、表面材质和缺陷特征,配置工业相机、镜头及专用光源,通过调整照明角度和成像参数,减少反光、阴影及纹理干扰。
针对包膜后的方形电芯或刀片电芯,可采用2D、2.5D和3D成像技术,对顶盖、大面、窄面、底面及棱边等区域进行检测。不同成像方式能够提供互补信息,有助于识别表面污渍、膜面气泡、凹坑和高度异常等缺陷。
2. AI算法识别与缺陷分类
传统视觉算法主要依赖预设规则和固定阈值,而AI机器视觉能够利用缺陷图像进行模型训练,学习不同缺陷的外观特征。在实际应用中,系统可对划痕、气泡、异物、破损、变形及颜色异常等问题进行定位、分类和判定。
通过持续完善缺陷样本库,并对不同材质、表面纹理和生产批次的数据进行训练与验证,可以提升系统对复杂缺陷的适应能力。对于容易混淆的软质异物、硬质异物以及正常加工纹理,还可结合专用成像方式和分类算法,提高检测结果的可靠性。
3. 关键部位专项检测
电芯不同部位的结构和质量要求存在差异,因此需要针对关键区域设置专项检测方法。例如,顶盖检测可重点关注极柱划痕、防爆阀异常及表面残留物;铝壳检测可识别凹坑、划伤和变形;包膜检测则需要关注气泡、褶皱、边缘破损及膜内异物。
通过区域定位与缺陷识别相结合,检测系统能够根据不同部位的质量标准进行判定,避免采用单一检测规则造成误判或漏检。
三、AI机器视觉电芯缺陷检测的实施流程
1. 电芯定位与图像采集
电芯进入检测工位后,自动化传输机构完成定位,并由视觉系统按照预设方案采集各个检测面的图像。稳定的定位和光照条件有助于保证不同电芯之间的图像一致性。
2. 图像分析与缺陷判定
AI算法对采集到的图像进行分析,识别缺陷的位置、类别及相关特征,并根据产品质量标准判断检测结果。对于复杂或边界不明确的缺陷,可结合人工复判机制进一步确认。
3. 不良品分流与质量追溯
检测完成后,系统将结果传输至自动化控制单元,对合格品、不良品及需要复检的产品进行分类处理。同时,保存缺陷图像、检测结果和相关生产信息,形成可追溯的质量记录,为后续分析提供数据支持。
四、AI机器视觉在新能源电芯生产中的应用价值
1. 提升检测效率与一致性
AI机器视觉能够按照预设流程连续检测电芯外观,减少对人工逐件观察的依赖,并通过统一的检测标准提高判定一致性。实际效率和检测精度取决于设备配置、产品节拍、缺陷类型及算法验证结果。
2. 推动生产工艺持续优化
通过统计缺陷类型、发生位置和出现频率,企业可以分析包膜、焊接或表面处理等工序中的质量问题,及时调整工艺参数,降低重复性缺陷的发生概率。
3. 建立数字化质量管理体系
AI视觉检测系统能够将图像、缺陷分类和检测记录关联起来,为质量分析、批次追溯及生产管理提供依据。当系统与生产执行系统及其他自动化设备集成后,还可以进一步支持质量数据的集中管理。
五、如何选择新能源电芯AI视觉检测方案
企业选择检测方案时,应综合考虑电芯类型、检测工序、缺陷清单、产线速度、成像精度及数据追溯要求,并通过实际样品测试验证系统表现。对于复杂的电芯包膜外观检测,还应关注多面成像能力、算法升级机制、不良品分流以及后续维护需求。
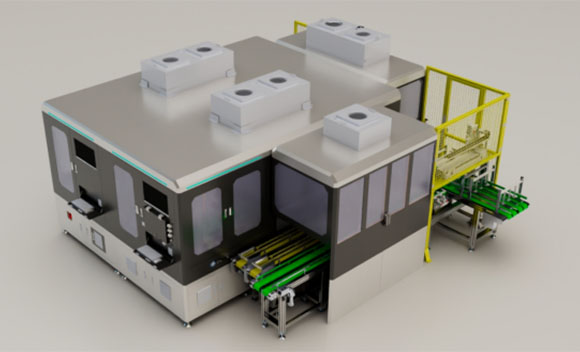
征图面向新能源行业提供基于“机器视觉+AI”的电芯包膜外观检测、顶盖检测及铝壳检测解决方案。相关系统可结合多维成像与智能算法,对电芯外观缺陷进行识别和定位,帮助制造企业完善质量检测流程。
总体而言,AI机器视觉正在推动新能源电芯检测从人工目视判断向自动化、智能化和数据化方向发展。通过合理配置成像系统、优化缺陷识别算法并建立完整的质量追溯机制,企业能够更有效地控制外观质量,为新能源电池生产的稳定运行提供支持。