随着智能手机、平板电脑、智能手表及其他消费电子产品不断向轻薄化、高精度和高外观品质发展,玻璃件的表面质量已经成为影响产品良率和用户体验的重要因素。盖板玻璃、摄像头保护玻璃及显示屏玻璃在生产过程中,可能出现气泡、凹坑、异物、划痕等缺陷。这些问题不仅影响产品外观,还可能影响后续贴合、显示和装配质量。
传统人工目检容易受到人员经验、光照条件和检测疲劳等因素影响,难以长期保持统一的判定标准。建立科学的消费电子玻璃件外观检测标准,并结合自动化视觉检测设备,是提高检测一致性和生产效率的重要方式。
一、明确消费电子玻璃件的主要缺陷类型
建立检测标准之前,需要根据玻璃件的材料特性、加工工艺和最终使用场景,对常见缺陷进行分类,避免不同类型的问题采用相同的判定方式。
1. 气泡缺陷
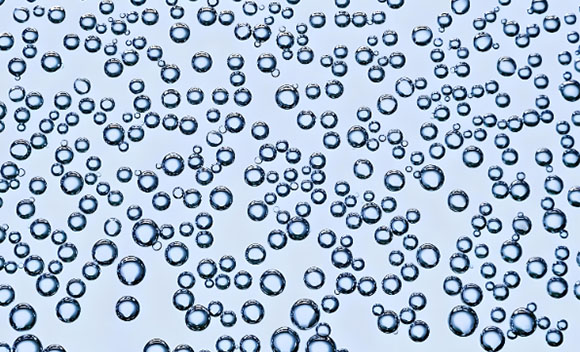
玻璃内部或表面附近可能出现气泡,通常表现为圆形或不规则的透明区域。气泡的尺寸、数量、位置和分布都会影响产品质量。对于显示屏盖板和光学玻璃,处于有效显示区域或光学区域的气泡通常需要更严格的检测要求。
2. 凹坑缺陷
凹坑是玻璃表面局部出现的凹陷,可能由原材料杂质、加工损伤、研磨不充分或其他工艺问题引起。检测时需要关注凹坑的直径、深度、边缘形态以及是否影响玻璃表面的平整度。
3. 异物缺陷
异物主要包括玻璃表面的灰尘、金属颗粒、纤维、残留胶体及其他污染物。部分异物容易清洁,而嵌入表面或附着较牢固的异物可能影响后续镀膜、贴合和使用性能,因此需要区分污染物类型及其附着状态。
二、建立玻璃外观缺陷的量化检测标准
仅通过肉眼描述缺陷,难以保证不同检测人员和不同生产批次之间的判定一致性。企业需要将外观要求转化为可以测量和记录的检测参数。
1. 根据缺陷尺寸划分等级
可以按照气泡直径、凹坑直径、异物面积等指标建立缺陷等级。例如,将缺陷划分为轻微、一般和严重三个等级,再根据产品质量要求确定对应的允收范围。
具体尺寸阈值应结合玻璃产品规格、客户验收要求和实际工艺能力制定,不能直接套用同一套标准。
2. 根据缺陷位置制定判定规则
玻璃件不同区域对缺陷的容忍程度存在差异。有效显示区、摄像头光学区和触控功能区通常需要更加严格的控制,而部分非功能边缘区域可以根据装配要求制定不同的允收标准。
3. 明确缺陷数量与间距要求
对于多个微小气泡或分散异物,单独判断每个缺陷的尺寸可能不够,还需要考虑单位面积内的缺陷数量、缺陷之间的距离以及是否存在集中分布现象。
三、制定标准化的机器视觉检测流程
人工检测难以稳定识别微小缺陷,尤其是在高速生产环境下。机器视觉检测可以通过图像采集、缺陷识别和自动判定,实现玻璃件外观质量的标准化管理。
1. 优化光源与成像条件
气泡、凹坑和异物在不同光照条件下呈现的图像特征存在差异。检测系统需要根据玻璃的透明度、表面反射率和缺陷类型选择合适的光源。
例如,采用不同角度的明暗场照明,可以增强表面凹坑、颗粒和划伤的对比度;对于透明玻璃内部或近表面的气泡,则需要结合成像方式优化缺陷识别效果。
2. 设置视觉检测算法
通过机器视觉算法提取缺陷的形状、尺寸、灰度、边缘和位置等特征,将采集到的图像与预设检测标准进行比对。对于形态相似但性质不同的缺陷,还需要通过算法分类减少误判和漏检。
3. 实现自动分类与结果记录
检测设备应根据设定的质量标准,自动输出合格、不合格或待复检结果,并记录缺陷类型、坐标和尺寸等信息。对于手机盖板玻璃等消费电子产品,还可以结合自动化运载和定位控制,提高批量检测效率。
四、通过标准验证提高检测一致性
检测标准建立后,还需要通过实际生产验证其合理性,不能仅依靠理论参数判断检测系统是否可靠。
1. 建立标准缺陷样本库
收集不同尺寸、形状和位置的气泡、凹坑及异物样本,形成标准缺陷图像库。通过样本测试,检查设备对不同缺陷的识别能力,并根据实际检测结果调整算法参数。
2. 定期进行检测能力验证
使用已知缺陷的玻璃样品进行重复测试,评估设备的检出率、误判率和检测重复性。同时,对不同批次、不同型号的玻璃件进行测试,避免产品更换后出现检测标准不适用的问题。
3. 持续优化检测标准
当玻璃材料、加工工艺或客户验收要求发生变化时,应及时更新检测参数和缺陷等级。将检测结果反馈到生产环节,有助于定位缺陷产生的原因,减少不良品流入后续工序。
五、机器视觉检测助力消费电子玻璃质量控制
消费电子玻璃件的质量控制,需要将缺陷分类、尺寸测量、区域判定和检测结果管理结合起来。建立统一的检测标准,可以减少人工判定差异,提高产品质量管理的一致性。
征图新视在消费电子检测领域提供手机盖板玻璃、显示屏、手机中框及其他结构件的外观检测设备,结合成像、算法与自动化运载技术,实现对脏污、刮伤、亮点、异色及凹凸等表面缺陷的识别。
对于玻璃制造及消费电子生产企业而言,将标准化检测要求与自动化视觉检测设备相结合,有助于提升微小缺陷识别能力、降低人工检测压力,并为生产过程中的质量追溯和工艺优化提供数据支持。