随着新能源汽车和储能产业的快速发展,新能源电池对产品一致性、安全性和生产质量的要求不断提高。电池外观全检是生产质量控制的重要环节,主要用于识别电芯表面缺陷、尺寸异常、极柱损伤、焊接不良及其他可能影响后续装配和使用的质量问题。通过建立明确的外观检验标准,并结合自动化机器视觉检测技术,企业能够提高缺陷识别效率,降低漏检风险,为新能源电池生产提供可靠的质量保障。
一、新能源电池外观全检的核心质量标准
1. 表面完整性与缺陷标准
电池外壳及表面应保持完整,不应出现影响产品质量的明显划伤、凹坑、裂纹、污渍、变形和腐蚀等缺陷。对于铝壳电池、软包电池及其他不同结构的电芯,需要根据材料特性和产品技术要求制定相应的检验规范。
检验过程中,应重点关注缺陷的位置、面积、深度、数量及严重程度。对于轻微外观差异,可以依据限度样品和企业标准进行判定;对于裂纹、明显凹陷或可能影响密封性能的损伤,则应按照规定判定为不合格品。
2. 极柱与连接区域质量标准
极柱是电池实现电气连接的重要部位,其表面状态和结构完整性直接关系到后续装配质量。检验时需要重点检查极柱划伤、污渍、氧化、变形、位置偏移及表面异常等问题。
同时,还应关注焊接区域是否存在明显焊渣、焊点异常、残留物或其他影响连接可靠性的缺陷。对于极柱高度、间距和位置等尺寸要求,应结合产品图纸及工艺规范进行检测,确保电芯满足后续组装要求。
3. 尺寸精度与结构一致性标准
电芯的长、宽、高、边缘轮廓以及关键结构位置,都需要符合相应的设计公差。尺寸偏差过大可能影响电池模组装配、电池包空间利用率及生产线自动化运行。
外观全检系统可以通过高精度视觉测量,对电芯轮廓、边缘、极柱位置和局部结构进行检测,并将测量结果与预设公差范围进行比较,实现尺寸异常的自动识别。
二、新能源电池外观检测需要重点关注的缺陷
1. 表面划伤、凹坑与异物
电芯表面可能出现机械划伤、碰撞凹坑、金属碎屑、灰尘及其他异物。此类问题通常需要结合缺陷尺寸、所在区域和产品要求进行分级判断。对于可能影响绝缘、防护或后续加工的异物和损伤,应设置更严格的判定规则。
2. 褶皱、污渍与颜色差异
软包电池可能存在铝塑膜褶皱、压痕和局部变形,方形铝壳电池则可能出现表面污渍、涂层异常或颜色不均。检测系统应综合分析缺陷的形状、纹理、灰度和颜色特征,减少因反光、光照变化造成的误判。
3. 密封区域与边缘异常
密封边缘、封口区域及电芯转角是外观检测的重要位置。检验时应关注边缘破损、封口褶皱、结构变形和可见的密封异常。需要注意的是,外观检测不能完全替代气密性测试、电性能测试等专项检验,应与其他质量检测环节协同开展。
三、如何提高新能源电池外观全检的准确性?
1. 建立统一的缺陷分级标准
企业应结合产品图纸、技术规范、客户验收要求和实际工艺条件,建立统一的缺陷分类、尺寸阈值及合格判定规则。对于容易产生争议的缺陷,应通过限度样品、标准图像和检验作业指导书统一判定尺度,减少不同人员或不同生产批次之间的判断差异。
2. 采用AI机器视觉检测技术
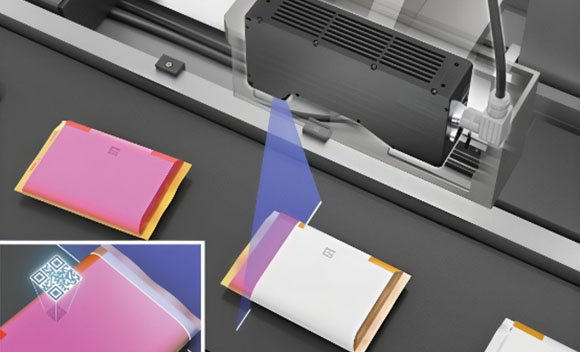
传统人工检验容易受到疲劳程度、检验经验和环境光照的影响。AI机器视觉系统可以通过工业相机、专用光源、图像处理算法和深度学习模型,对电芯多个表面进行自动检测,识别划伤、凹坑、异物、极柱异常及表面污染等缺陷。
对于复杂结构和微小缺陷,还可以结合多角度成像、二维视觉与三维测量技术,提高检测覆盖率和缺陷定位能力。具体检测精度需要根据设备配置、缺陷类型、产品结构及现场验证结果确定。
3. 建立检测数据追溯机制
外观全检系统不仅需要输出合格与不合格结果,还应记录缺陷类别、检测位置、图像信息和产品批次等数据。通过统计缺陷发生频率及变化趋势,企业能够及时发现生产工艺中的异常,优化设备参数和质量控制流程。
四、结语
新能源电池外观全检需要重点关注表面完整性、极柱质量、尺寸精度、密封区域及外观一致性等质量要求。通过统一检验标准、完善缺陷分级规则,并结合AI机器视觉检测与数据追溯系统,企业能够提升检测效率和质量管理水平。对于新能源电池制造企业而言,将自动化外观检测融入生产质量控制流程,有助于降低漏检风险,提升产品一致性,为电池安全生产和稳定交付提供支持。